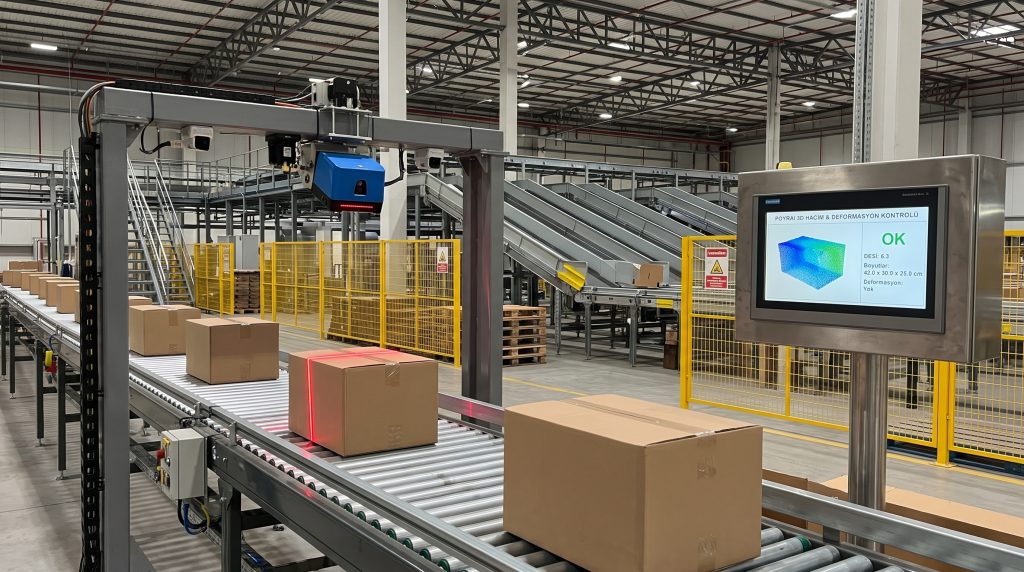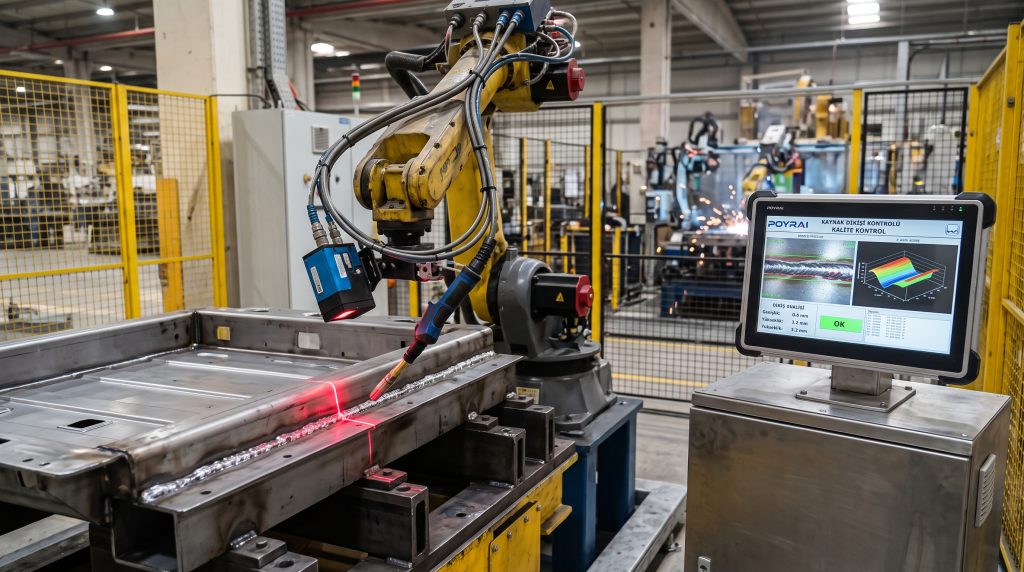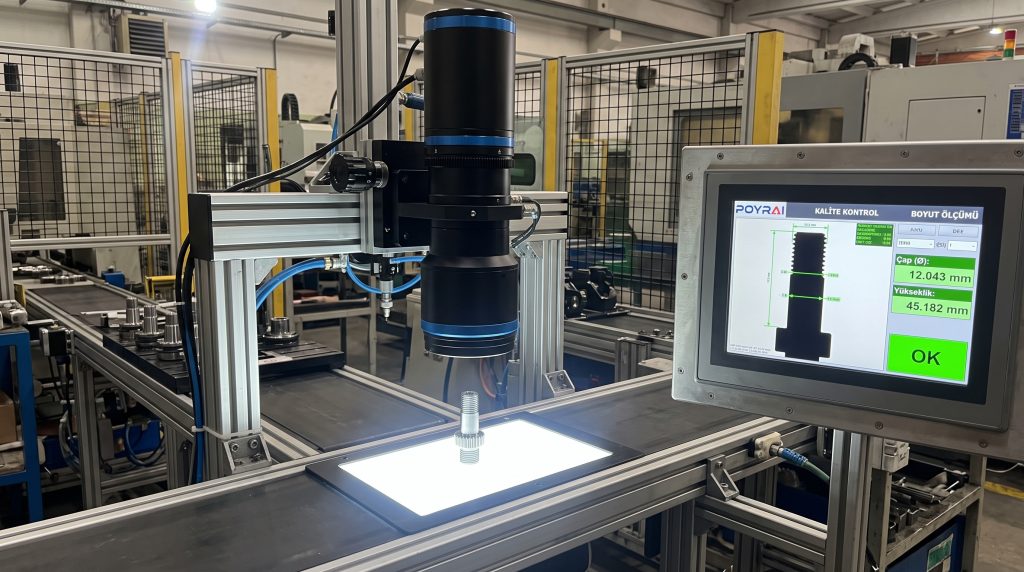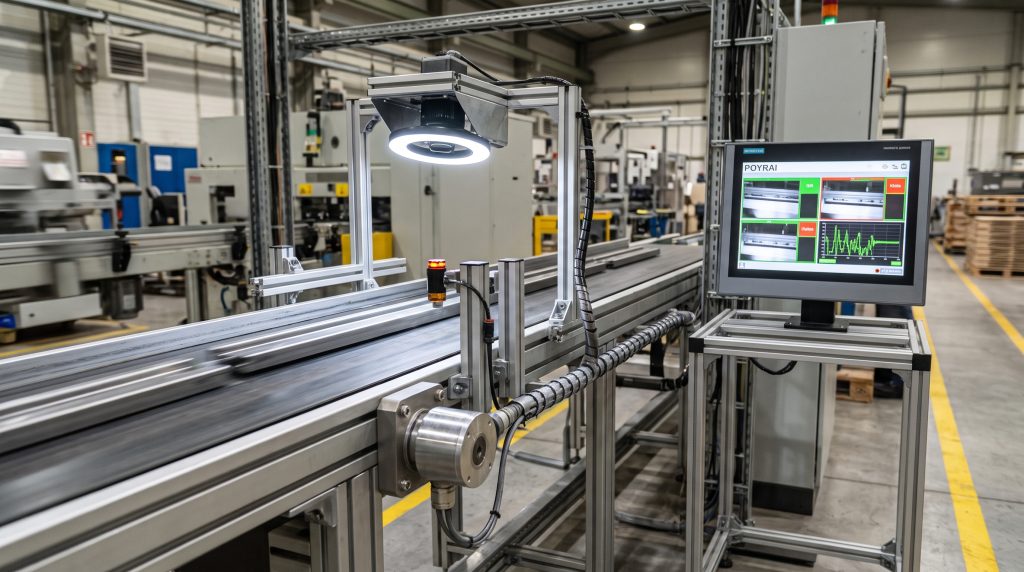
Çoğu fabrikada kalite kontrol sistemlerinin devreye alınması gözde büyür. “Hattı günlerce durdurmamız gerekecek mi?”, “Mevcut otomasyon yapımız bozulur mu?” gibi kaygılar nedeniyle birçok tesis otonom kalite kontrole geçişi erteler.
Ancak endüstriyel görüntü işleme sistemleri, mevcut hatta müdahale etmek yerine hatta paralel çalışan ve mevcut altyapıya eklemlenen yapıda tasarlanır. POYRAI olarak bir üretim hattına entegre olurken izlediğimiz 5 temel teknik adım:
1. Saha Keşfi ve Optik Kurulum (Işık & Kamera)
Sistem entegrasyonu mekanik kesim veya kaynakla başlamaz. İlk adım, parçanın hat üzerindeki akışını incelemek ve doğru optik konfigürasyonu belirlemektir.
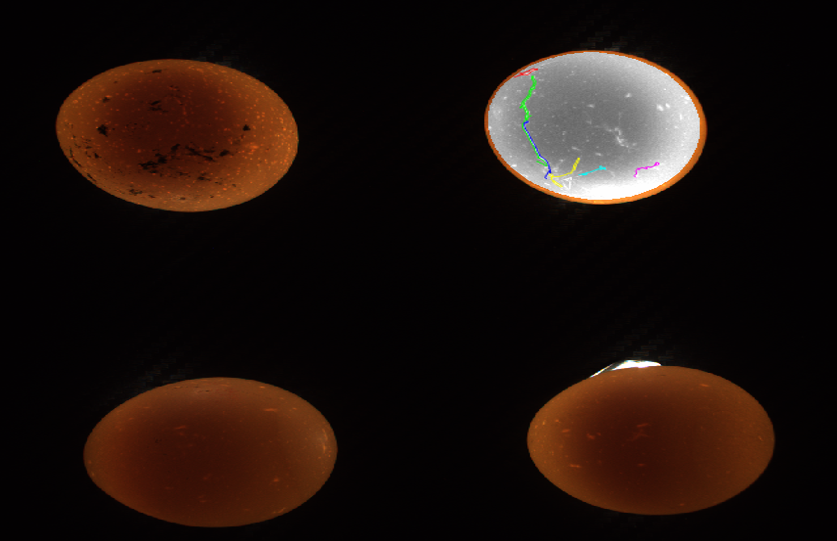
Işıklandırma ve Lens: Parçadaki izin verilen toleranslar, yüzey yansımaları ve ortam ışığı incelenir. Darkfield, fotometrik stereo veya çizgi taramalı (line-scan) gibi uygun aydınlatma tekniği seçilir.
Mekanik Montaj: Kamera ve ışık grubu, hattın mevcut konstrüksiyonuna (şasi, profil) ek bir mekanik braket ile tutturulur. Hattın genel yürüyüşüne veya operatör müdahale alanına engel teşkil etmez.
2. Sensör + Encoder ile Hassas Konum ve Hata Takibi
Kamera kurulumunun yapılacağı nokta ile tetikleme sensörünün konacağı alan mekanik darlık nedeniyle her zaman çakışmaz. Bu durumlarda sensör ve encoder kombine çalıştırılır:
Mesafe ve Konum Offseti: Sensör parçayı görür; ancak kamera farklı bir noktadaysa, encoder hattın kaç milimetre ilerlediğini anlık olarak sayar. Parça tam kameranın görüş alanına girdiği anda çekim tetiklenir.
Hatanın Metraj/Konum Tespiti: Encoder verisi sayesinde sistem sadece “parça hatalı” demez; “parçanın 14. santimetresinde çizik var” gibi milimetrik konum bilgisini PLC’ye ve rapora aktarır.
Uzun Parçalarda Ardışık Çekim: Profil, boru, levha veya sürekli bant gibi uzun parçalarda, encoder’dan gelen mesafe adımına göre seri halde ardışık görüntüler alınır. Parçanın tamamı hat durmadan, akış esnasında taranır.
3. Otomasyon ve PLC Haberleşmesi
Sistemimiz mevcut PLC yazılımınızı değiştirmek zorunda değildir. Sistem, hatta dışarıdan bir I/O cihazı veya haberleşme DLE’si gibi bağlanır.
Haberleşme Protokolleri: Siemens S7, Modbus TCP/IP, Profinet veya Ethernet/IP protokolleri üzerinden fabrikanızın ana PLC’si ile doğrudan konuşulur.
Çalışma Mantığı: Kamera görüntüyü alır, hat yanındaki bilgisayarda derhal işler ve sonucu (OK / NOK, Boyutsal Veri, Hata Konumu) milisaniyeler içinde PLC’ye iletir.
4. Hat Yanı İşleme (Edge Computing)
Görüntüler işlenmek üzere internete veya bulut sunuculara gönderilmez.
Bütün görüntü işleme ve derin öğrenme algoritmaları, hat yanına yerleştirilen panodaki endüstriyel PC (Edge PC) üzerinde çalışır.
Fabrikadaki internet kesintileri üretimi etkilemez. Sistem tamamen otonom ve kapalı devre çalışır.
5. Hatalı Parça Ayırma (Ejection) ve Devreye Alma
Kamera veya model parçada bir kusur (eksik montaj, çizik, ölçü sapması) tespit ettiğinde sinyal oluşturulur:
Ejektör / Pnömatik Piston: Hatalı parça hat sonuna gelmeden pnömatik piston, hava üfleme veya robotik kola sinyal gönderilerek ayırma kutusuna atılır.
Mevcut Hattı Durdurma (Emergency/Stop): Ayırma mekanizması bulunmayan hatlarda, ardışık hatalı parçada (örneğin üst üste 3 NOK) hattı güvenle durduracak kontaktör sinyali verilir.
Sıfır Üretim Kaybı ile Kurulum
Sistem yazılımı ve yapay zeka modelleri sahaya gelmeden önce laboratuvar ortamında, alınan numunelerle eğitilir ve test edilir. Fabrikanızdaki fiziksel montaj ve PLC entegrasyonu vardiya aralarında veya planlı bakım duruşlarında tamamlanır. Böylece üretim akışınızda herhangi bir aksama yaşanmaz.