
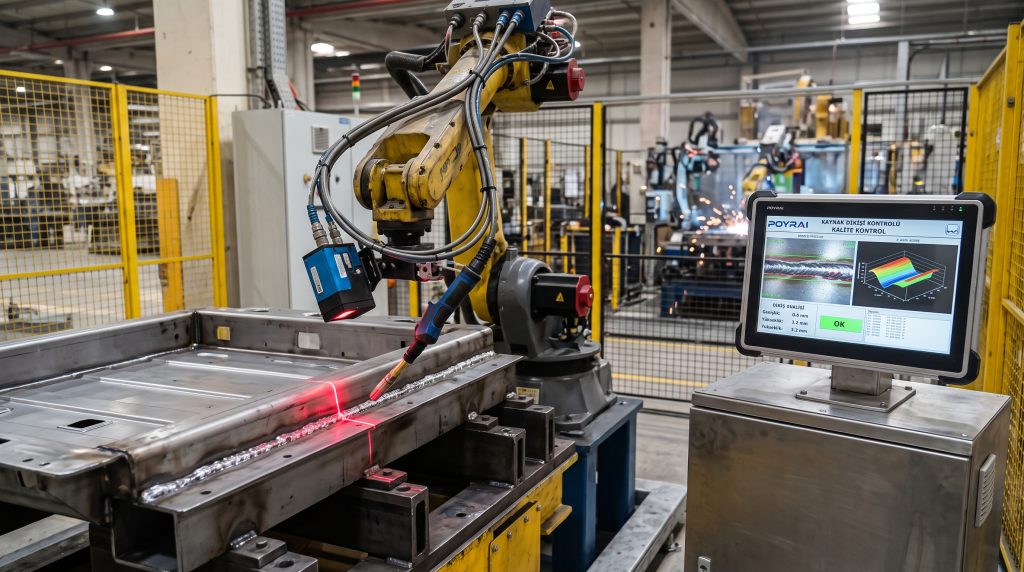
Otomotiv şasi üretimi, batarya muhafazaları (EV battery trays), savunma sanayi, basınçlı kaplar ve ağır metal imalatında birleştirme proseslerinin güvenilirliği doğrudan lazer ve gazaltı (MIG/MAG) kaynak dikişlerinin kalitesine bağlıdır. Kaynak hattında meydana gelebilecek mikro seviyedeki bir çatlak, nüfuziyet eksikliği veya süreksizlik; nihai ürünün mekanik mukavemetini kaybetmesine, sıvı/gaz sızıntılarına ve kritik güvenlik risklerine yol açar.
Ancak kaynak prosesinin denetimi, endüstriyel görüntü işlemedeki en zorlu optik çevre koşullarına sahiptir. Kaynak esnasında oluşan yoğun ark ışığı (arc flash), yüksek sıcaklık, duman, metalik yansımalar ve parçaların geometrik tolerans sapmaları geleneksel 2D kameraları ve manuel gözle kontrolleri yetersiz kılar.
POYRAI Yapay Görme Sistemleri olarak geliştirdiğimiz 3D lazer profil sensörleri, dar bant geçiren optik filtreler ve yapay zeka destekli yüzey analitiği altyapısıyla; lazer ve gazaltı kaynak dikişlerini çevrim süresini (cycle time) etkilemeden %100 in-line olarak denetleyen anahtar teslim çözümler sunuyoruz.
1. Lazer ve Gazaltı Kaynak Dikişlerinde Karşılaşılan Temel Kusurlar
Kaynak parametrelerindeki sapmalar (akım, gerilim, koruyucu gaz debisi, tel besleme hızı, lazer gücü), malzeme yüzeyindeki yağ/kir veya parça birleşim boşlukları (gap) şu kritik hatalara neden olur:
Sıçrantı (Spatter): Gazaltı kaynakta erimiş metal damlacıklarının dikiş çevresine veya iş parçası yüzeyine yapışması (sonraki montaj ve boya proseslerini bozar).
Dikiş Kesintisi ve Gözenek (Porosity / Blowhole): Koruyucu gazın yetersiz kalması veya malzeme gaz yapması sonucu dikiş içinde veya yüzeyinde oluşan hava boşlukları ve delikler.
Yan Yanık (Undercut) ve Düşük Doldurma (Underfill): Ana metalin aşırı erimesiyle dikiş kenarında oluşan oluklar veya kaynak metalinin kesiti tam dolduramaması (mukavemet kaybı yaratır).
Eksenel Kayma ve Iz Yolu Sapması (Off-Track / Seam Misalignment): Robotik torcun veya birleşim yerinin tolerans dışına kayması sonucu kaynağın birleşme hattının dışına yapılması.
Mikro Çatlaklar (Cracks): Soğuma esnasında oluşan termal gerilimler nedeniyle dikiş merkezinde veya krater bölgesinde beliren kırılmalar.
2. Zorlu Optik Koşulları Aşma: Donanım ve Filtre Mühendisliği
Kaynak denetiminde kararlı görüntü alabilmenin anahtarı, proses ışığını bastırmak ve 3D yüksekliği doğru ölçmektir.
A. Ark Işığı Bastırma ve Optik Filtreler (Bandpass Filters)
Gazaltı veya lazer kaynağı sırasında oluşan yoğun beyaz/mavi ark ışığı kameranın sensörünü doygunluğa (saturation) sokar.
Sistemde belirli bir dalga boyunda (örneğin 808 nm veya 910 nm kızılötesi) çizgi lazer kullanılır.
Kamera lensinin önüne yalnızca bu lazer dalga boyunu geçiren çok dar bantlı Optik Bandpass Filtreler yerleştirilir.
Sonuç: Kaynak arkının kör edici ışığı tamamen elenir; kamera yalnızca lazer çizgisinin metal üzerindeki profilini net bir şekilde görür.
B. 3D Lazer Triangülasyon Mühendisliği
2D kameralar siyah bir metal üzerindeki dikiş yüksekliğini ölçemez. Bu nedenle 3D Lazer Profil Sensörleri kullanılır:
Metal yüzeye projeksiyonlanan çizgi lazer, dikiş profilini takip eder.
Açılı konumlandırılmış yüksek hızlı CMOS sensör, lazer çizgisindeki kırılmaları piksel bazında yükseklik verisine ($Z$ ekseni) dönüştürür.
Parçanın veya profil sensörünün hareketiyle dikişin 3 boyutlu topografik haritası (mikron hassasiyetli derinlik ve genişlik matrisi) oluşturulur.
3. Adım Adım Sistem Çalışma Mantığı ve Algoritma Pipeline’ı
Parça ve Dikiş Hizalama: 3D profil verisi üzerinden kaynak dikişinin başlama ve bitiş noktaları otomatik tespit edilir.
Geometrik Profil Ölçümü: Dikiş genişliği (mm), dikiş yüksekliği/takviyesi (mm), asimetri oranı ve açısı nominal CAD/reçete değerleriyle karşılaştırılır.
Derin Öğrenme Tabanlı Yüzey Segmentasyonu: Dikiş üzerindeki düzensiz sıçrantılar (spatter), gözenekler ve mikro çatlaklar yapay zeka modelleriyle yüzey dokusundan ayrıştırılır.
Tolerans Değerlendirmesi ve Karar: Ölçülen parametreler ISO 5817 (Çelik, nikel, titanyum kaynaklı birleştirmelerde kalite seviyeleri) veya ISO 13919 (Lazer ve elektron demet kaynaklı birleştirmeler) standartlarında tanımlanan tolerans limitlerine göre değerlendirilerek OK / NOK kararı verilir.
4. Esnek Mekanik ve Otomasyon Entegrasyonu
POYRAI kaynak kontrol sistemleri, fabrikanızın mevcut üretim yapısına göre iki farklı konfigürasyonda kurulur:
1. Robot Üstü (In-Line / Real-Time) Kontrol: 3D sensör doğrudan kaynak torcunun arkasına (robot kolunun uç ekipmanına) monte edilir. Kaynak yapılırken hemen birkaç santimetre gerisinden dikişi eşzamanlı denetler.
2. İstasyon Tipi (Post-Weld) Kontrol: Kaynak prosesi tamamlanan parça, kartezyen bir gantry veya 6 eksenli kontrol robotu vasıtasıyla sabit kameralı tarama istasyonundan geçirilerek %100 kontrol edilir.
PLC ve Robot Interlock: Tolerans dışı bir birleşme veya dikiş kopukluğu saptandığı anda Profinet veya EtherNet/IP protokolü üzerinden robotik hücreye anlık durdurma veya ayıklama (reject) sinyali gönderilir.
5. Tesisinize Sağladığı Operasyonel Avantajlar
Sıfır Hatalı Şasi ve Gövde Sevkiyatı: Otomotiv OEM ve ana sanayi standartlarına %100 uyum sağlayarak müşteri iadelerini ve geri çağırma risklerini ortadan kaldırır.
ISO Standartlarında Tam İzlenebilirlik: İmal edilen her bir parçanın 3D kaynak profili, dikiş genişliği, yükseklik verileri ve görselleri araç şasi numarası (VIN) veya parça seri numarasıyla eşleştirilerek veritabanında arşivlenir.
Proses İyileştirme ve Kaynak Parametre İyileştirmesi: Sürekli tekrarlayan yanık veya sıçrantı hatalarında kaynak robotunun voltaj/tel hız değerlerinin ayarlanması için anlık istatistiksel proses kontrol (SPC) verisi sağlar.
Operatör Yorgunluğundan Bağımsız Kararlılık: Yoğun duman, sıcaklık ve radyasyon içeren zorlu kaynak hücrelerinde 7/24 kesintisiz denetim sunar.
POYRAI Otomotiv ve Metal Yapay Görme Çözümleri
Metal parçalarınızda lazer ve gazaltı kaynak dikişlerini %100 in-line yapay zeka ve 3D görüntüleme teknolojileriyle güvenceye almak için POYRAI Yapay Görme Sistemleri‘nin mühendislik tecrübesinden faydalanabilirsiniz.
Parçalarınıza özel 3D lazer profil testleri, optik filtre analizleri ve saha keşfi için uzman ekibimizle iletişime geçebilirsiniz.